
Xinliang Machinery her zaman "insan odaklı, önce müşteri, dürüst yönetim ve kazan-kazan işbirliği" iş felsefesine bağlıdır.
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın
Bir buzdolabı-dondurucunun duvarını kestiğinizde onu bulacaksınız: birkaç milimetre kalınlığında bir astarın arkasında tüm dolabı yalıtan sert, soluk sarı bir köpük. Poliüretan köpük ister buzdolabına, ister araba koltuğuna, ister tavan paneline ulaşsın, aynı temel sıra ile üretilir.
Kısa cevap: üreticiler iki sıvı bileşeni (bir poliol karışımı ve bir izosiyanat) sıkı bir şekilde kontrol edilen bir oranda ölçer, bunları yüksek basınçta saniyenin çok küçük bir kısmı boyunca karıştırır, karışımı bir kalıba veya hareketli bir yüzeye enjekte eder ve kendiliğinden ısınan bir kimyasal reaksiyonun onu birkaç dakika içinde hücresel bir polimere genişletmesine izin verir. Sıcaklık kontrolü, oran doğruluğu, karıştırma enerjisi ve kalıp kullanımı, hepsi bu reaksiyonun her atışta tekrarlanabilir olmasını sağlamak için mevcuttur.
Bu kılavuz kimyayı, standart süreç adımlarını ve bunların arkasındaki ekipman kararlarını ele alır; sektörün ekipman tarafından yazılmıştır. Ningbo Xinliang Makineleri , yüksek basınçlı poliüretan köpükleme makineleri ve komple köpükleme hatları üreticisi olduğundan, odak noktası fabrikada olup bitenler üzerinde kalıyor.
Poliüretan, bir poliol (birden fazla reaktif hidroksil grubuna sahip bir alkol) bir izosiyanatla reaksiyona girdiğinde oluşur: sert ve kalıplanmış köpükler için MDI, döşeme malzemesi yastıklaması için TDI. Reaksiyon, bir polimer ağı oluştururken aynı zamanda karışımın içinde gaz üretilirken ısı açığa çıkarır. Yapı oluşturma ve gaz üretiminin bu eşleşmesi, iki sıvıyı katı köpüğe dönüştüren şeydir.
İki kaynak. Formülasyondaki su, izosiyanatla reaksiyona girer ve hücreleri şişiren CO2'yi açığa çıkarır. Siklopentan gibi fiziksel şişirici maddeler hiçbir şekilde reaksiyona girmezler; reaksiyonun ısısıyla buharlaşırlar ve bunun yerine genleşmeyi gerçekleştirirler.
Endüstri malzeme referansları standart formülasyon girdilerini polioller, diizosiyanatlar, şişirici maddeler, katalizörler ve yüzey aktif maddeler olarak listeler. Katalizörler, gazın ne kadar hızlı üretildiğine göre polimerin ne kadar hızlı jelleşeceğini ayarlar; silikon yüzey aktif maddeler köpük yükselirken ince hücre duvarlarının kırılmasını önler; Alev geciktiriciler ve dolgu maddeleri güvenliği ve maliyeti ayarlar.
| Giriş | İşlev | Sürüklenirse ne olur |
|---|---|---|
| Poliol karışımı | Ana reçine; Katkı maddelerini taşır ve baz özelliklerini tanımlar | Yanlış oran yumuşak, zayıf veya kırılgan köpük üretir |
| İzosiyanat (MDI/TDI) | Polimer ağını oluşturmak için poliol ile reaksiyona girer | Oran kayması büzülmeye, boşluklara ve kırılgan hücrelere neden olur |
| Şişirici madde (su/CO2, siklopentan) | Hücreleri oluşturan gazı oluşturur | Fazlası köpüğü çökertir; çok azı yoğun bırakır |
| Katalizörler | Jelleşme ve gaz üreten reaksiyonları dengeleyin | Zayıf denge, bölünmüş hücrelere veya yoğun bir cilde neden olur |
| Silikon yüzey aktif madde | Yükselme sırasında hücre duvarlarını stabilize eder | Kaba hücreler, kraterler veya çökme |
Tüm süreç tek bir karşılaştırmaya dayanmaktadır: Eğer gaz üretimi polimer oluşumunun önünde gerçekleşirse, yükselen köpük çöker; Polimer çok erken jelleşirse köpük yoğunlaşır ve kalıptan ayrılır. Formül hazırlayanlar buna jel ve üfleme reaksiyonlarının dengelenmesi adını verir ve bu nedenle ölçüm doğruluğu yüzdelik kesirlerle belirtilir.
Ürün ister kalıplanmış bir araba koltuğu ister buzdolabı boşluğu yalıtımı olsun, sıra aynı altı aşamadan geçer:
İkinci ila dördüncü adımların makine tarafı tutarlılığın kazanıldığı veya kaybedildiği yerdir. Daha yakından teknik bir bakış için blogumuz şunları açıklıyor: poliüretan yüksek basınçlı köpük enjeksiyon makinesinin çalışma prensibi ayrıntılı olarak.
Üretime iki makine ailesi hakimdir. Düşük basınçlı makineler, bileşenleri her atıştan sonra solventle yıkanması gereken bir haznede karıştırır; bu da solvent kullanımı, temizleme maliyeti ve atıkların temizlenmesini artırır. Yüksek basınçlı makineler bunun yerine çarpma yoluyla karıştırır: iki akış yaklaşık 100-200 bar'da çarpışır ve karıştırma kafası, atışlar arasında kendini mekanik olarak temizler. Bunun getirisi ise daha ince, daha tekdüze hücreler, solvent tüketiminin olmaması ve daha az malzemenin atılmasıdır; yüksek basınçlı ekipmanın cihaz, otomotiv ve panel üretiminde varsayılan haline gelmesinin nedeni budur.
Donanım göründüğünden daha basittir: iki bileşenli tanklar, oranı ayarlayan ölçüm pompası üniteleri, yalıtımlı yüksek basınç hortumları ve kalıbın üzerine konumlandırılmış kendi kendini temizleyen bir karıştırma başlığı. Oranı, sıcaklığı, basıncı ve atış zamanlamasını senkronize edin; her atış, bir öncekiyle aynı reaktiviteyle kafadan ayrılır.
 İki Bileşenli Poliüretan Yüksek Basınçlı Köpük Enjeksiyon Makinesi Tutarlı atış kalitesi için ölçüm, besleme, karıştırma kafası ve PLC kontrollü yüksek basınçlı köpük makinesi. Metin hassas oran, sıcaklık ve zamanlama kontrolünü açıkladığından, tekdüze köpük parçalar üreten kalıplama hatlarına uygundur. Ürünü Görüntüle →
Wikipedia'nın poliüretan köpük işlemeye ilişkin genel bakışı iki geniş üretim yolunu tanımlar: kalıplama ve levha stoku. Slabstock hatları, uzun bir köpük topuzunun yükseldiği, sertleştiği ve daha sonra bloklar halinde kesildiği hareketli bir konveyör üzerine sürekli bir akış döküyor; şilteler ve mobilya türleri için klasik yol. Bunun yerine kalıplama, her parça için ayrı bir kalıba ölçüm yapar.
Sert yalıtım köpüğü neredeyse her zaman kalıplanır: cihaz üreticileri buzdolabı kabini boşluklarına köpük enjekte eder, panel üreticileri sürekli laminasyon hatları çalıştırır ve su ısıtıcı kabukları kapalı kalıplara doldurulur. Hücreleri kapalı kaldığı ve şişirici maddeyi hapsettiği için sert köpük aynı anda hem yapı hem de yalıtım görevi görür ve termal iletkenlik temel özelliktir.
Her ürün ailesi süreci farklı bir yöne doğru çeker (oturma yeri esnekliği, cihazlar için yoğunluk ve yalıtım değeri), böylece köpük fabrikaları her biri için ayrı formülasyonlar ve aletler çalıştırır.
Onlarca yıldır yalıtım köpüğü florlu şişirici maddelere dayanıyordu. Montreal Protokolü kapsamındaki uluslararası üretimden çıkış, sektörü önce HCFC'lere, ardından da hidrokarbonlara yöneltti ve siklopentan artık dünya çapında buzdolabı, dondurucu ve panel izolasyonu için standart şişirme maddesi haline geldi. Sıfıra yakın ozon tabakasını inceltme potansiyeli ve düşük küresel ısınma potansiyeli sunar; takas, yanıcılıktır ve üretim ekipmanının buna göre tasarlanması gerekir.
Yanıcılık ekipman düzeyinde ele alınır: patlamaya dayanıklı motorlar ve sensörler, gaz sızıntısı tespiti ve özel ön karıştırma donanımı, siklopentan hatlarında isteğe bağlı ekstralar değil, standart gereksinimlerdir.
İki besleme yaklaşımı mevcuttur. Doğrudan enjeksiyon siklopentanı makinenin kendisindeki poliol akışına dozlar, bu arada özel bir siklopentan ön karışım sistemi kapalı, izlenen bir istasyonda yukarı akışta stabil bir poliol-şişirme maddesi karışımı hazırlar. Endüstri karşılaştırmaları genellikle daha iyi hammadde homojenliği ve daha güvenli, daha kontrol edilebilir dozaj ile ön karıştırmayı övüyor; yalıtım spesifikasyonları sıkı olduğunda gerçek bir avantaj.
 Siklopentan Premiks Sistemi Bu kapalı ön karışım istasyonu, PLC izleme altında ölçüm, karıştırma ve depolama tankları aracılığıyla siklopentanı poliol ile harmanlar. Bu, daha iyi hammadde homojenliği ve daha güvenli, daha kontrol edilebilir dozaj sağlayan ön karıştırma tartışmasıyla örtüşmektedir. Ürünü Görüntüle →
Kimya asla ölçeğe göre değişmez; değişen şey kalıpların nasıl hareket ettiğidir. Bağımsız bir makine, araştırma çalışmalarına, küçük partilere ve sık sık değişen parçalara uygundur. Döner tabla hattı, kalıp taşıyıcılarını dökme, sertleştirme ve kalıptan çıkarma istasyonları boyunca döndürerek yüksek hacimli çıktıyı kompakt bir alana sığdırırken, dairesel ve H tipi hatlar maksimum verim için sürekli döngüler etrafında daha fazla taşıyıcı taşır. Köpükleme ekipmanı tedarikçilerinden alınan vaka notları, atıkların %30'a varan oranda azaltılmasını yalnızca robotlar veya manipülatörlerle otomatik dökme konumlandırmaya bağlamaktadır.
Düzeni parçayla eşleştirin: Döner tabla hücreleri, tek bir kompakt hücrenin günde düzinelerce kalıba hizmet verdiği ve halka şeklindeki düzenlerin sürekli, yüksek hacimli programlara uygun olduğu oturma ve cihaz işlerinde hakimdir.
 Döner Tabla Köpük Enjeksiyon Makinesi Üretim Hattı Yükleme, köpürtme, kürleme ve kalıptan çıkarma istasyonları boyunca birden fazla kalıp istasyonunu taşıyan bir döner tabla hattı. Tek bir kompakt üretim hücresinden yüksek hacimli oturma ve cihaz işlerini sunan, açıklanan döner tabla düzenine uyar. Ürünü Görüntüle →
Bitmiş köpük, çoğu doğrudan süreç kontrolüne dayanan kısa bir test listesiyle kabul görür:
Alıcılar için pratik sonuç basittir: büzülme, boşluklar ve ufalanan hücreler neredeyse her zaman oran kaymasına, sıcaklık dalgalanmalarına veya aşınmış karışım kafalarına dayanır. Tedarikçileri karşılaştırırken özellikle ölçüm doğruluğu, bileşen sıcaklık kontrolü ve temizleme ve kalibrasyon rutinleri hakkında bilgi isteyin; yanıtlar, hurda oranınızı herhangi bir broşürden daha iyi tahmin eder.
Bir poliol karışımı ve bir izosiyanat (genellikle MDI veya TDI), artı bir şişirici madde, katalizörler ve bir silikon yüzey aktif madde. İki ana sıvının karıştırılması, kabarcıkların polimere kilitlenmesini sağlayan reaksiyonu tetikler.
Esnek köpük açık hücrelidir ve sıkıştırıldıktan sonra geri yaylanır, bu nedenle şilteler, mobilyalar ve araba koltukları için kullanılır. Sert köpük kapalı hücrelidir ve buzdolaplarında ve panellerde yalıtım açısından değerlidir.
İki bileşeni sabit bir oranda ölçer, bunları kendi kendini temizleyen bir kafada yüksek basınçla karıştırır ve karışımı saniyeler içinde bir kalıba enjekte eder, genellikle 100-200 bar civarında çalışır.
Krem zamanı is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Sıfıra yakın ozon tabakasını inceltme potansiyeli ve düşük küresel ısınma potansiyeli sunuyor, bu da onu florlu ajanların kullanımdan kaldırılmasından sonra cihaz ve panel izolasyonu için standart seçim haline getirdi.
Tamamen kürlenmiş köpük stabildir ve dünya çapında günlük ürünlerde kullanılır. Havalandırma, koruyucu ekipman ve eğitimli operatör gerektiren sıvı ham kimyasallar için taşıma önlemleri geçerlidir.
Buzdolabı ve derin dondurucu yalıtımı, su ısıtıcıları, sandviç paneller, araba koltukları ve iç parçaları, yataklar, mobilyalar, ayakkabı tabanları, spor malzemeleri ve oyuncaklar.
Bu, bileşenlerin sayısına, basınç sınıfına, otomasyon seviyesine ve komple bir üretim hattının gerekli olup olmadığına bağlıdır; güvenilir rota, ekipman üreticisinden konfigürasyona dayalı bir tekliftir.
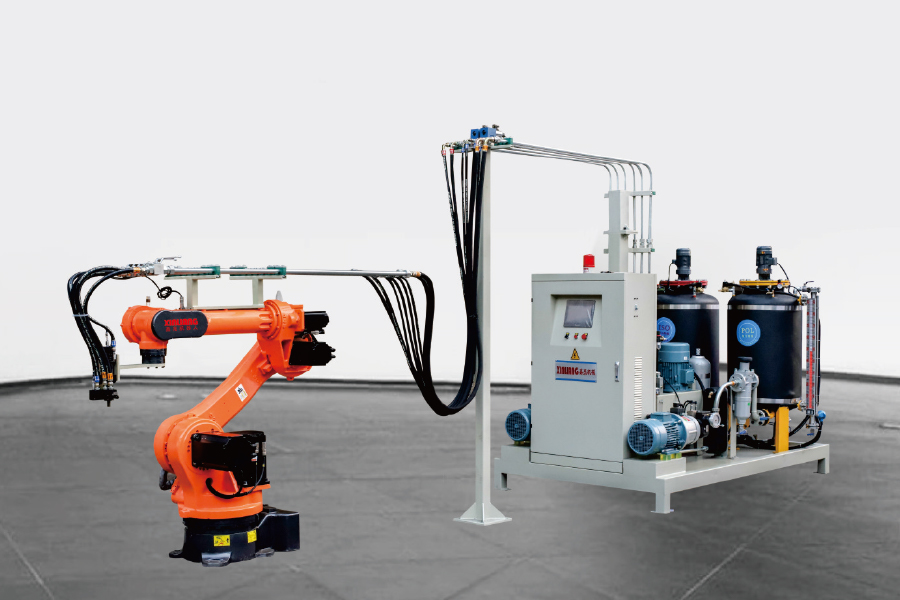
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın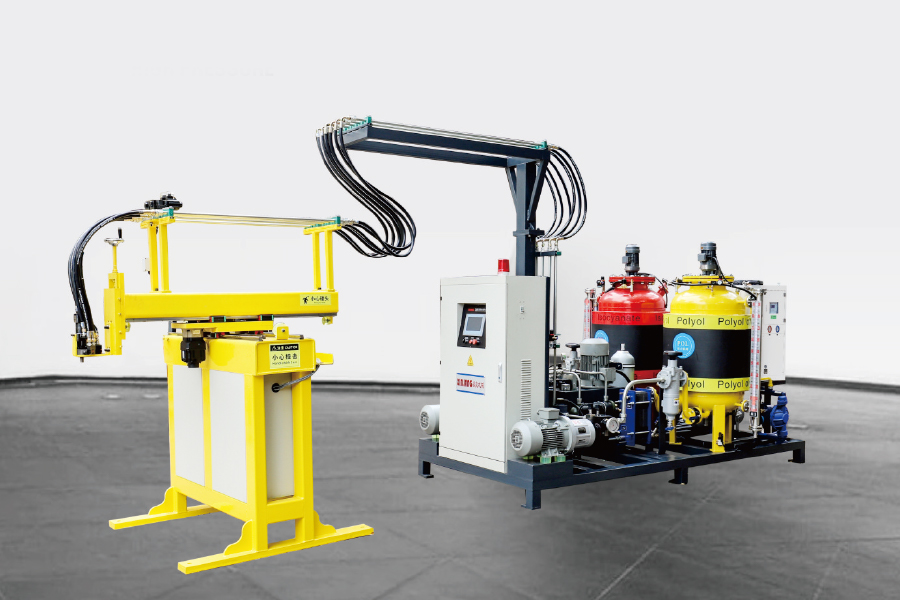
Servo motor kontrolü, üç eksenli bir manipülatör kullanarak, programın programlanması, köpük ekip...
Detaylara bakın
Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180 ° rotasyon enjeksiyonu için ...
Detaylara bakın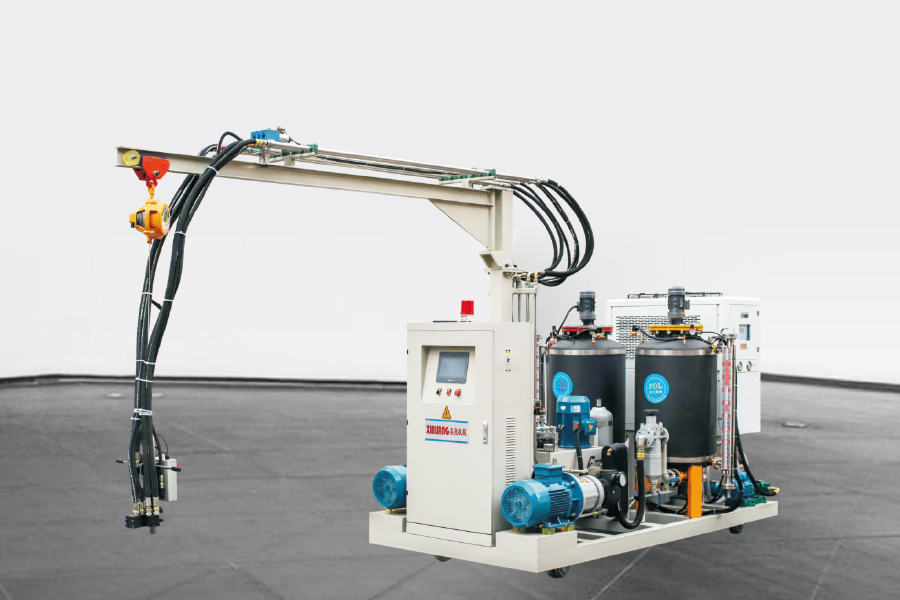
İki bileşenli poliüretan yüksek basınçlı köpüklü enjeksiyon makinesi, geleneksel köpük makinesiyl...
Detaylara bakın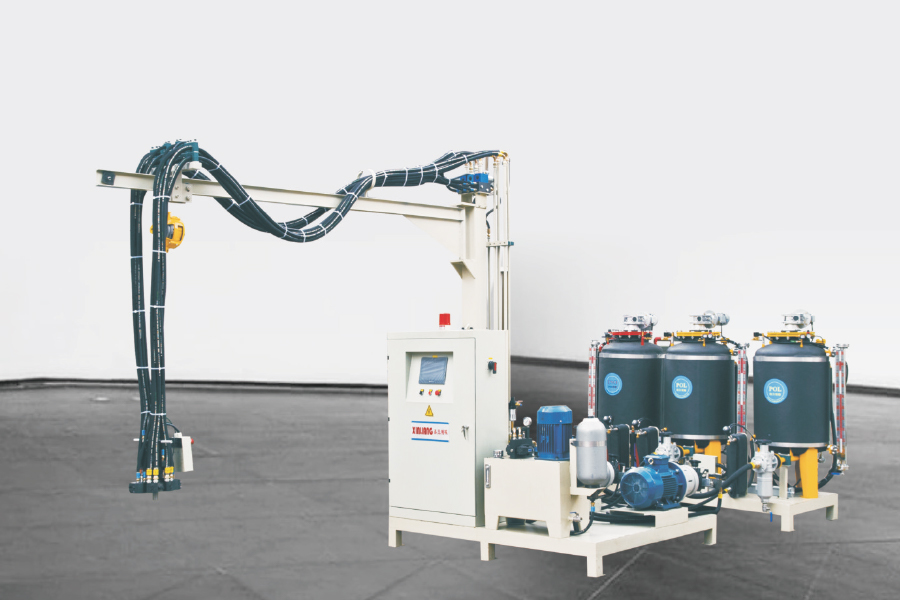
. Üç bileşenli poliüretan yüksek basınçlı köpük enjeksiyon makinesi 1 ISO tankı ve 2 poli ...
Detaylara bakın
Siklopentan poliüretan yüksek basınçlı köpük enjeksiyon makinesi, poli'nin siklopentan içerd...
Detaylara bakın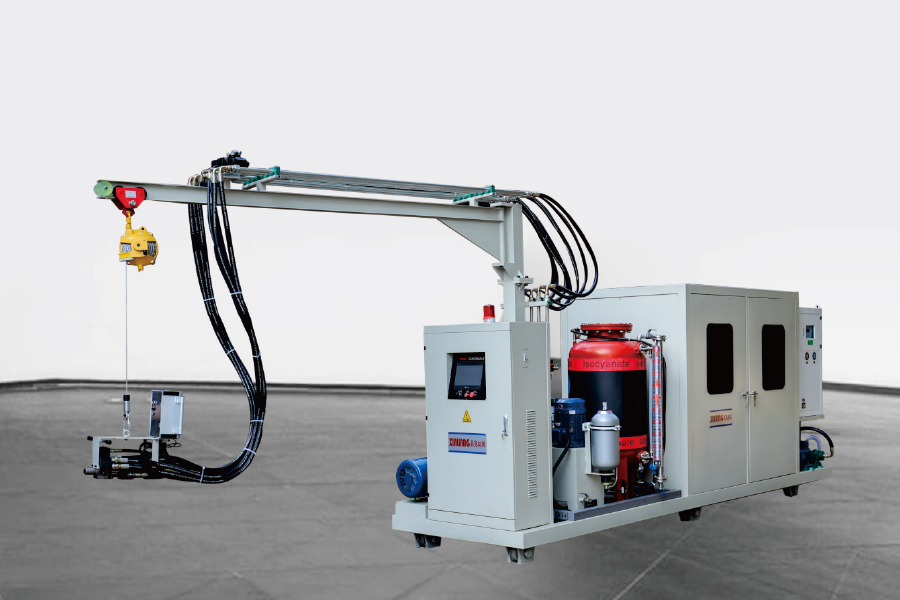
Yapılandırma, siklopentan yüksek basınçlı köpükleme makinesi ile aynıdır. Tek fark, makinenin enj...
Detaylara bakın
Siklopentan premikirleme sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, k...
Detaylara bakın