Xinliang Machinery her zaman "insan odaklı, önce müşteri, dürüst yönetim ve kazan-kazan işbirliği" iş felsefesine bağlıdır.
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın
Bir sandviç panel hattına yürüdüğünüzde pres veya çift bant tüm dikkati üzerine çeker. Para genellikle başka bir yerde saklanır veya kaybolur: karıştırma kafasında. Aynı şekillendirme donanımıyla donatılmış iki hat, çok farklı ıskarta oranlarında çalışabilir çünkü biri poliol-izosiyanat oranını sabit tutar ve eşit bir atış yaparken diğeri vardiyalar arasında sürüklenir.
Bu, başlangıçtaki sonuçtur ve her iki üretim yolu için de geçerlidir: Hareketli bir yüzey üzerine köpük döken sürekli çift bantlı hat ve palete veya robota monte edilmiş bir kafanın ölçülü bir atımı bir boşluğa enjekte ettiği kalıp bazlı hat. Bu kılavuzun geri kalanı, bir poliüretan sandviç panel makinesinin gerçekte neleri içerdiğini, köpük ekipmanının nerede kazandığını ve satın alma siparişine hangi özelliklerin yazılmaya değer olduğunu açıklamaktadır.
İfade gevşek bir şekilde kullanılıyor. Bazı tedarikçiler hattın tamamını kastediyor; alıcılar genellikle yalnızca köpüklendirme ekipmanını kastediyor. Çalışan bir sistemin normalde beş bloğu vardır:
Sürekli ve süreksiz çizgiler bu çekirdeği paylaşır ancak onu farklı şekilde yükler. Sürekli bir hat üzerinde kafa genellikle sabitlenir ve bant onun altında hareket eder; çıktı, dakika başına kilogram cinsinden ölçülür ve saatlerce süren çalışma boyunca oran stabilitesi, tek atış doğruluğundan daha önemlidir. Bir kalıp hattı üzerinde kafa hareket eder ve ölçüm, atış başına gramdır: 40 kg/m³'te 50 mm'lik bir göbeğe sahip 1.200 × 2.400 mm'lik bir panel, krema süresi sona ermeden önce eşit şekilde yerleştirilen yaklaşık altı kilogram köpük gerektirir.
Yüksek basınçlı makineler, küçük bir karıştırma odasında iki akışı 100-200 çubukda çarpıştırır ve bu çarpışmanın enerjisi karıştırmayı gerçekleştirir. Düşük basınçlı makineler, bileşenleri yaklaşık 5-20 barda mekanik olarak karıştırır ve genellikle hücre yapısını oluşturmak için çekirdekleştirici havayı kullanır.
EN 14509 gibi panel standartlarına ve yayınlanmış ekipman verilerine göre sert PU panel çekirdekleri genellikle 30 ila 50 kg/m³ arasında belirtilir. Bu bandın alt ucuna boşluklar olmadan ulaşmak, hücre yapısının ne kadar ince ve düzgün olduğuna bağlıdır, çünkü kaba hücreler laminatörün basıncı altında çöker ve panel genişliği boyunca yoğunluk değişimi bırakır.
Aynı mantık yapışma için de geçerlidir: Çarpma karışımlı köpük, kaplamaları daha tutarlı bir şekilde ıslatır, bu da kesme veya taşıma sırasında katmanlara ayrılma riskini azaltır.
 İki Bileşenli Poliüretan Külbütörlü Yüksek Basınçlı Köpük Enjeksiyon Makinesi Kalıp bazlı panel üretimi için 180° külbütör kollu enjeksiyon, PLC kontrollü ve HB-20 ila HB-400 modellerine sahip iki bileşenli yüksek basınçlı PU köpük enjeksiyon makinesi. Ürünü Görüntüle →
Kalıp bazlı panel üretimi için, raylı, XY portallı veya robota monteli kafalı iki bileşenli yüksek basınçlı köpük enjeksiyon makinesi olağan başlangıç noktasıdır. Önce maksimum atış ağırlığını, oran penceresini ve dönüş hızını sabitleyin; hattaki diğer her şey bu üç sayı etrafında uyarlanabilir.
Panel ailesi sabitlendikten sonra boyutlandırma kısa bir çalışmadır. Maksimum atış ağırlığını elde etmek için en büyük panel hacmini hedef yoğunlukla çarpın, ardından dakikada kilogram cinsinden sürekli çıktıyı elde etmek için saat başına panel sayısını bu atışla çarpın. Alıcıların unutma eğiliminde olduğu iki sayı: pompaların tüm çıkış aralığında tutması gereken oran penceresi ve kalıp düzeninin gerektirdiği kafa konumlandırma doğruluğu.
| Karar noktası | Sürekli çift bant hattı | Süreksiz kalıp veya atlıkarınca hattı |
|---|---|---|
| Tipik parti boyutu | Uzun çalışmalar, tek panel ailesi, yüksek hacim | Küçük ve orta ölçekli partiler, sık ürün değişiklikleri |
| Köpük ekipmanının tutması gerekenler | Kg/dak cinsinden çıkış ve çalışma saatleri boyunca oran kararlılığı | Atış ağırlığı doğruluğu ve kafa konumlandırma tekrarlanabilirliği |
| Kafa hareketi | Sabit veya çapraz akma noktası, altında hareketli bant | Raylı, XY portalı veya altı eksenli robot |
| Şişirme maddesi kullanımı | Daha büyük ölçekte ön karışım ve güvenlik sistemleriyle Pentan veya HFO | Aynı kimya, daha küçük tampon hacimleri |
| İlk önce belirtin | hedef yoğunlukta kg/dak, bant hızı aralığı, yan conta tasarımı | Atış boyutu aralığı, kalıp sayısı, çevrim süresi |
Üçüncü bir akışın gerekli olduğu durumlarda (bir renk macunu, bir katalizör paketi veya PIR formülasyonları için ayrı bir poliol), üç bileşenli bir makine, katkı maddesini ana hattan zorlamak yerine bağımsız bir ölçüm devresi ekler.
 Üç Bileşenli Poliüretan Yüksek Basınçlı Köpük Enjeksiyon Makinesi 1 ISO ve 2 POLY tankı ve çift yoğunluk özelliği ile renkli macun, katalizör veya PIR poliol için bağımsız bir ölçüm devresi ekler. Ürünü Görüntüle →
Hala konfigürasyonları karşılaştırıyorsanız, PU köpük üretim ekipmanına ilişkin eksiksiz alıcı kılavuzu aynı spesifikasyon aşamasında panel panel ilerler.
Şişirme maddesi seçimi, ekipmanı çoğu alıcının beklediğinden daha fazla yeniden şekillendirir. HFC'ler, Montreal Protokolü'ndeki Kigali Değişikliği kapsamında aşamalı olarak azaltılıyor ve panel üreticileri büyük ölçüde siklopentan, HFO karışımları veya su destekli sistemlere geçti. Siklopentan yanıcıdır ve kaynama noktası düşüktür, dolayısıyla makinenin özelliklerini değiştirir: patlamaya dayanıklı elektrikli ekipman, nitrojen örtüsü, havalandırma, gaz algılama ve sıvıyı asla atmosfere maruz bırakmayan kapalı döngü.
Pentanı doğrudan enjekte etmenin alternatifi, önce onu poliol ile önceden karıştırmaktır. Bir ön karışım sistemi, karışımı kontrollü bir sıcaklık ve basınçta tutar; bu, karıştırma kafasına ulaşan şişirici madde konsantrasyonunu dengeler; bu, pentanla şişirilmiş panellerde yoğunluk kaymasının ve yüzey kusurlarının olağan nedenidir. Ayrıca, hem güvenlik hem de maliyet açısından önemli olan akma noktasında salınan serbest pentanı da azaltır.
 Poliüretan Köpükleme için Siklopentan Poliol Premiks Sistemi Pentan üflemeli panel hatlarında yoğunluk kaymasını azaltmak için çok kademeli tanklar, ölçüm pompaları, PLC kontrolü ve ikincil karıştırma kullanarak karıştırma kafasından önce pentan konsantrasyonunu stabilize eder. Ürünü Görüntüle →
Halihazırda pentan çalıştıran hatlar için, yeni bir ölçüm ünitesini düşünmeden önce yoğunluk değişimini azaltmanın en ucuz yolu bir ön karışım ünitesidir.
Kalıp bazlı bir hat üzerinde sıra sabittir: operatör veya robot alt kaplamayı yerleştirir, taşıyıcı karıştırma kafasının altına indekslenir, kafa boşluk boyunca ilerlerken atığı döker, üst kaplama yerleştirilir ve kalıp kapatılır, köpük jelleşirken pres tutulur ve panel kalıptan çıkarılır ve kesilir. Döngü süresi makine tarafından değil kimya tarafından belirlenir; ancak bu döngünün teorik minimumda çalışıp çalışmayacağına makine karar verir.
Bu düzendeki iki ayrıntı döngü süresini yönlendirir. Birincisi köpük hala sıvı iken kafanın kat etmesi gereken mesafedir; yavaş bir hareket ya daha kısa bir kaviteye ya da daha uzun krema süresine neden olur. İkincisi kalıp sıcaklığıdır, bu nedenle panel hatları genellikle kalıp devresini ölçüm ünitesiyle aynı kontrol sistemine bağlar.
İmzalamadan önce şu yedi noktayı yazılı olarak belirtin:
Ningbo merkezli olarak poliüretan köpük ekipmanı üreticisi Ölçüm üniteleri, karıştırma kafaları ve üretim hatları üzerinde çalışırken, çoğu araştırmada aynı modeli görüyoruz: şekillendirme donanımı ayrıntılı olarak belirtilirken, köpük tarafı son dakikaya bırakılıyor. Bu yanlış bir yoldur.
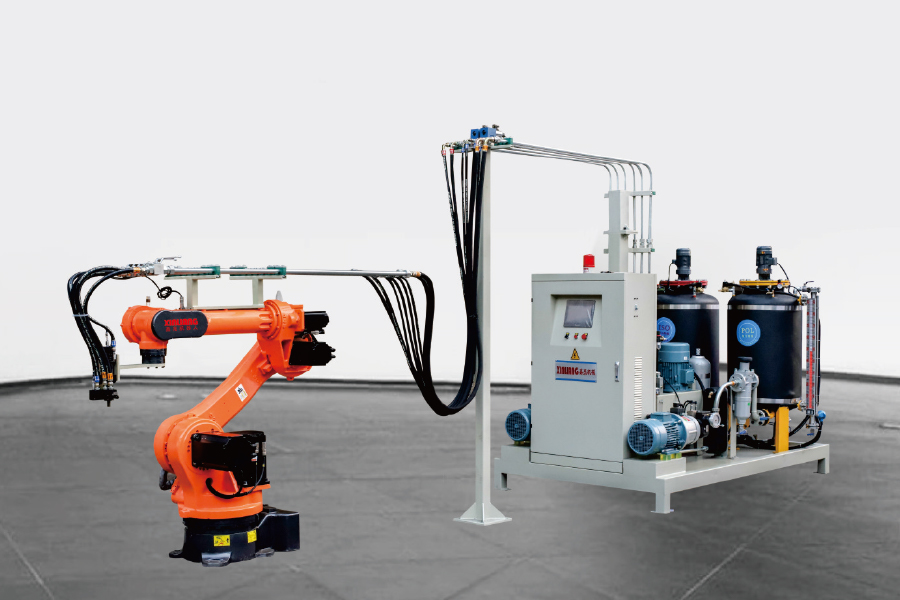
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın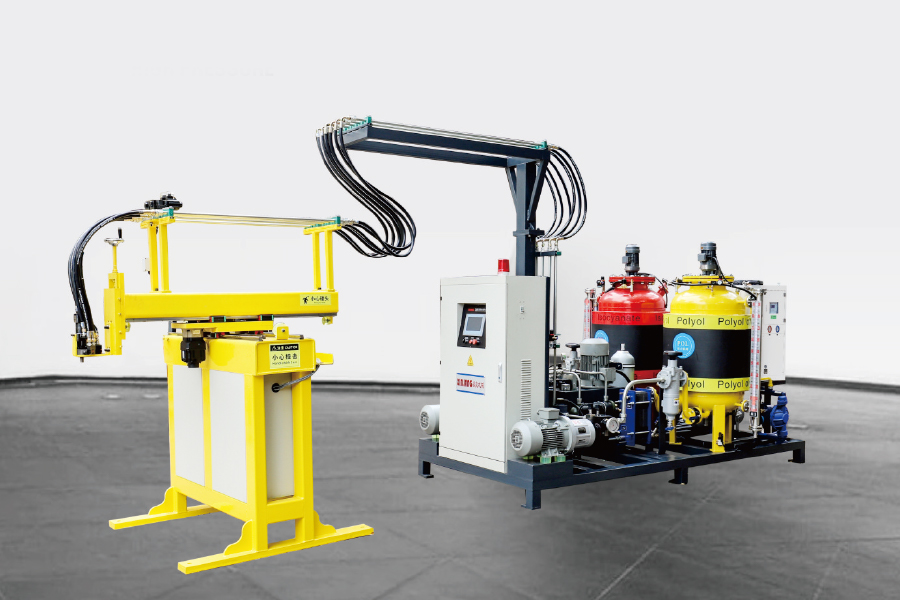
Servo motor kontrolü, üç eksenli bir manipülatör kullanarak, programın programlanması, köpük ekip...
Detaylara bakın
Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180 ° rotasyon enjeksiyonu için ...
Detaylara bakın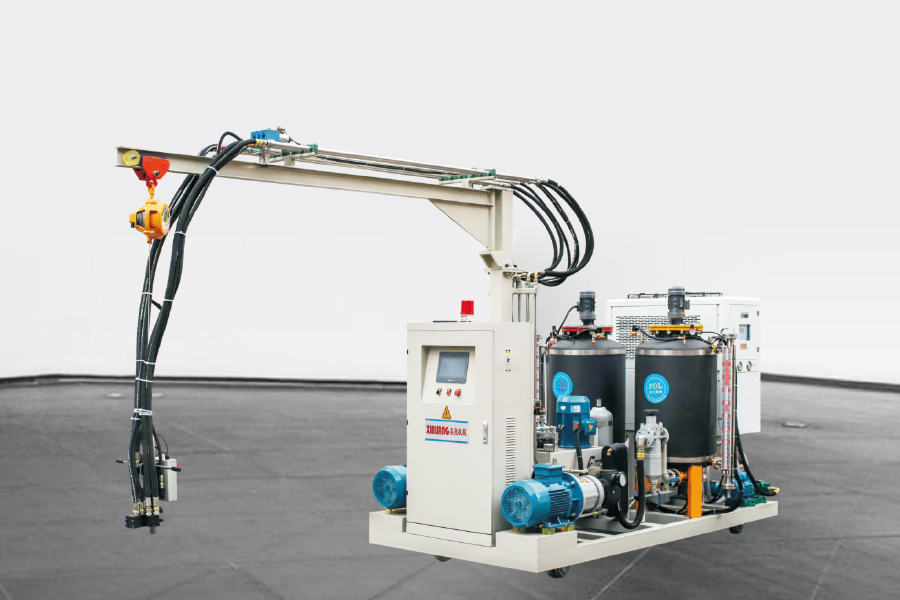
İki bileşenli poliüretan yüksek basınçlı köpüklü enjeksiyon makinesi, geleneksel köpük makinesiyl...
Detaylara bakın
. Üç bileşenli poliüretan yüksek basınçlı köpük enjeksiyon makinesi 1 ISO tankı ve 2 poli ...
Detaylara bakın
Siklopentan poliüretan yüksek basınçlı köpük enjeksiyon makinesi, poli'nin siklopentan içerd...
Detaylara bakın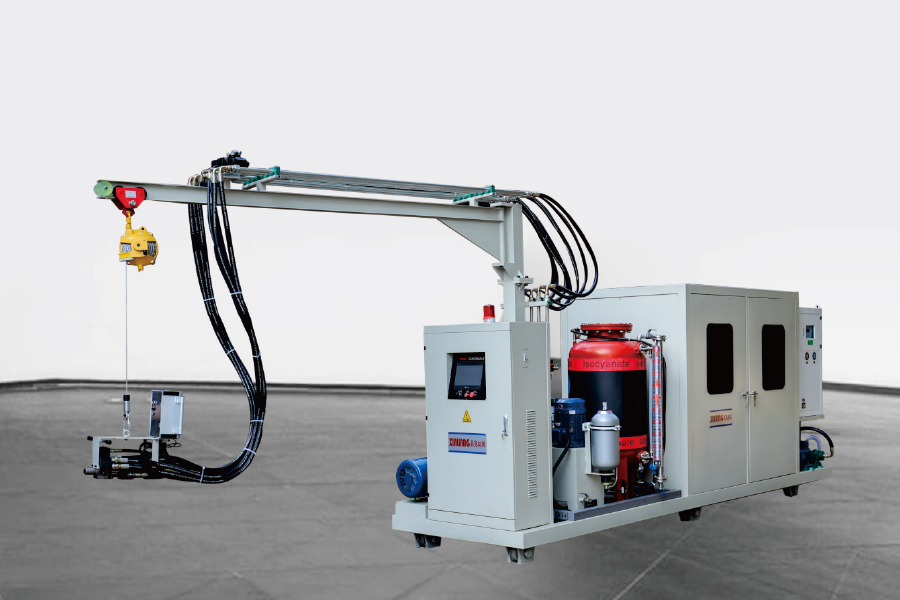
Yapılandırma, siklopentan yüksek basınçlı köpükleme makinesi ile aynıdır. Tek fark, makinenin enj...
Detaylara bakın
Siklopentan premikirleme sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, k...
Detaylara bakın