Xinliang Machinery her zaman "insan odaklı, önce müşteri, dürüst yönetim ve kazan-kazan işbirliği" iş felsefesine bağlıdır.
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın
Kabin köpüğünü kendi bünyesine almaya karar veren bir buzdolabı fabrikası genellikle aynı soruyla başlar: Hedef sabit yoğunluk, boşluk olmaması ve kalıptan çıkarma süresinin beş dakikanın altında olması durumunda poliüretan köpük üretimi aslında ne ister? Cevap nadiren bir makinenin veri sayfasına yazdırılır. Karışım oranında, iki bileşenin sıcaklığında ve saçmanın boşluğa yerleştirilme biçiminde yaşar.
Kısa versiyon: poliüretan köpük üretimi, kimyasal reaksiyona bağlı hassas bir ölçüm işlemidir. Oranı, karıştırma enerjisini ve enjeksiyon desenini kontrol ettiğinizde köpük öngörülebilir şekilde davranır. Bunlardan herhangi birinin kontrolünü kaybederseniz hiçbir kalıp basıncı parçayı kurtaramaz.
Aşağıdaki bölümler, hammadde tanklarından kalıptan çıkarma istasyonuna kadar olan süreci takip etmekte, yüksek basınçlı ve düşük basınçlı sistemlerin nerede farklılaştığını açıklamakta ve hangi ekipman konfigürasyonunun hangi üretim ölçeğine uygun olduğunu ortaya koymaktadır.
İki sıvı akışı karıştırma kafasında buluşur. A tarafı bir poliol karışımıdır: poliol, katalizör, yüzey aktif madde, şişirme maddesi ve birçok sert formülasyonda su. B tarafı bir izosiyanattır, çoğunlukla sert köpük için polimerik MDI veya esnek kaliteler için bir MDI/TDI karışımıdır. Karıştırma kafasının aşağı akışındaki her şey, bu iki akışı doğru zamanda, doğru oranda, sıcaklıkta ve basınçta iletmek için mevcuttur.
Oran, bir satın alma sırasında genellikle görüldüğünden daha fazla ilgiyi hak ediyor. Sert köpük genellikle yaklaşık 100 ile 110 arasında bir indekste çalıştırılır; burada indeks, gerçek izosiyanat yükünü stokiyometrik gereksinimle karşılaştırır. Yüzde birkaç puanlık bir sapma hücre yapısını, sıkıştırma mukavemetini ve kalıptan çıkarma davranışını değiştirir ve köpük yükseldikten sonra bunu düzeltmek çok zordur.
Bu pencereler formülasyon tarafından belirlenir, ancak bunlar yalnızca makine her döngüde aynı dozaj ağırlığını, oranı ve karıştırma kalitesini tekrarladığında tekrarlanabilir.
İyi işleyen bir hat üzerinde, poliüretan köpük üretimi, parça ister buzdolabı dolabı ister araba koltuğu yastığı olsun, sabit bir sırayı takip eder.
Aşağıdaki şema, bu adımların tipik bir yüksek basınçlı köpükleme kurulumuna nasıl eşlendiğini göstermektedir.
Ekipmanın en büyük kararı karıştırma prensibidir çünkü bakım rutinlerini, solvent kullanımını ve hattın güvenilir bir şekilde işleyebileceği minimum dozaj boyutunu şekillendirir.
| Öğe | Yüksek basınçlı köpüklenme | Düşük basınçlı köpükleme |
|---|---|---|
| Karıştırma yöntemi | Küçük bir odada çarpma karıştırma | Karıştırma odasında mekanik karıştırma |
| Çalışma basıncı | Yaklaşık 100-200 bar | Yaklaşık 5-20 bar |
| Oda temizliği | Genellikle çekimler arasında kendi kendini temizler | Genellikle solvent yıkamaya ihtiyaç duyar |
| Küçük atış tekrarlanabilirliği | Çok yüksek | Oda hacmiyle sınırlıdır |
| Tipik uygulamalar | Soğutma dolapları, otomotiv parçaları, teknik köpük | Mobilya, sert paneller, düşük hacimli işler |
Çoğu tesis tek bir yüksek basınçlı enjeksiyon makinesiyle başlar ve daha sonra otomasyonu ekler. İlk karar iki bileşenli veya üç bileşenlidir: iki bileşenli bir birim poliol ve izosiyanatı ölçerken, üç bileşenli bir birim üçüncü bir akışı, tipik olarak poliole önceden karıştırılamayan bir şişirme maddesi, pigment veya katkı maddesini ekler.
 İki Bileşenli Poliüretan Yüksek Basınçlı Köpük Enjeksiyon Makinesi Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180° dönebilen enjeksiyon için bir külbütör kolu kullanır. Külbütör kolunun uzunluğu özelleştirilebilir. Ben... Ürünü Görüntüle →
Geri ödeme genellikle ham hızdan ziyade tekrarlanabilirlikten gelir. Atılan ağırlığı sıkı bir bant içinde tutan bir makine, hurdayı ve aşırı paketlemeyi, daha hızlı dönen bir makineden çok daha güvenilir bir şekilde azaltır.
Tek bir makine ve sabit bir kalıp bir yere kadar iyi çalışır. Kalıptan çıkarma süresi, bir kalıbın yüklenmesi, kapatılması, köpürtülmesi, kürlenmesi ve boşaltılması için gereken süreden kısa olduğunda, o kalıp artık makineyi meşgul edemez. Hat düzenlerinin kapatmak üzere tasarlandığı boşluk budur ve poliüretan köpük ekipmanları aralık çeşitli mimarilere ayrılır.
 Döner Tabla Köpük Enjeksiyon Makinesi Üretim Hattı Döner tablalı köpük enjeksiyon makinesi üretim hattının ana bileşenleri olarak bir döner tabla ve bir redüksiyon motoru bulunur ve döner tabla üzerinde birden fazla kalıp istasyonu vardır... Ürünü Görüntüle →
Takt süresini ve parça karışımını seçin. Birçok farklı parçayı çalıştıran bir tesis genellikle hızlı kalıp değişiminden, daha uzun bir kürleme döngüsünden daha fazla kazanç sağlar.
Üfleme maddesi seçimi, hem izolasyon performansını hem de hat etrafındaki güvenlik ekipmanlarını yönlendirir. Siklopentan, düşük küresel ısınma potansiyeli nedeniyle buzdolabı dolapları ve sert yalıtım panelleri için ortak tercih haline geldi, ancak yanıcı olması, sahadaki havalandırmayı, elektriksel sınıflandırmayı ve malzeme taşıma prosedürlerini değiştiriyor.
Bir siklopentan ön karışım sistemi şişirme maddesini kontrollü sıcaklık ve basınç altında poliolün içine karıştırır, böylece karışık poliol şişirme maddesini taşıyan enjeksiyon makinesine ulaşır. Sıvı siklopentanın karıştırma kafasına ayrı ayrı enjekte edilmesiyle karşılaştırıldığında, ön karıştırma daha düzgün bir hücre yapısı sağlar ve konsantre yanıcı sıvıyı kapalı bir döngü içinde tutar.
 Siklopentan Premiks Sistemi Siklopentan ön karıştırma sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, köpük maddesi gibi çeşitli poliüretan hammaddelerini hassas bir şekilde ölçün ve karıştırın. Ürünü Görüntüle →
Eski florokarbon sistemlerinden uzaklaşan tesisler için ön karışım rotası genellikle daha yönetilebilir bir yoldur çünkü mevcut enjeksiyon makinesi sıklıkla güncellenmiş contalar ve revize edilmiş kontrol parametreleriyle muhafaza edilebilir.
Ekipman kurulduktan ve kalibre edildikten sonra, kalite sorunlarının çoğunun nedeni bir avuç değişkendir:
Boşluklardan ve kısa atışlardan yoğunluk değişimine ve yüzey kabarcıklarına kadar çoğu kusurun kökeni bu beşinden birine kadar uzanıyor. Bunlar üzerinde sırayla çalışmak, parametreleri rastgele ayarlamaktan daha hızlıdır ve Yaygın PU köpük kusurları ve bunların düzeltmeleri bir arıza ilk kez ortaya çıktığında yararlı bir kontrol listesidir.
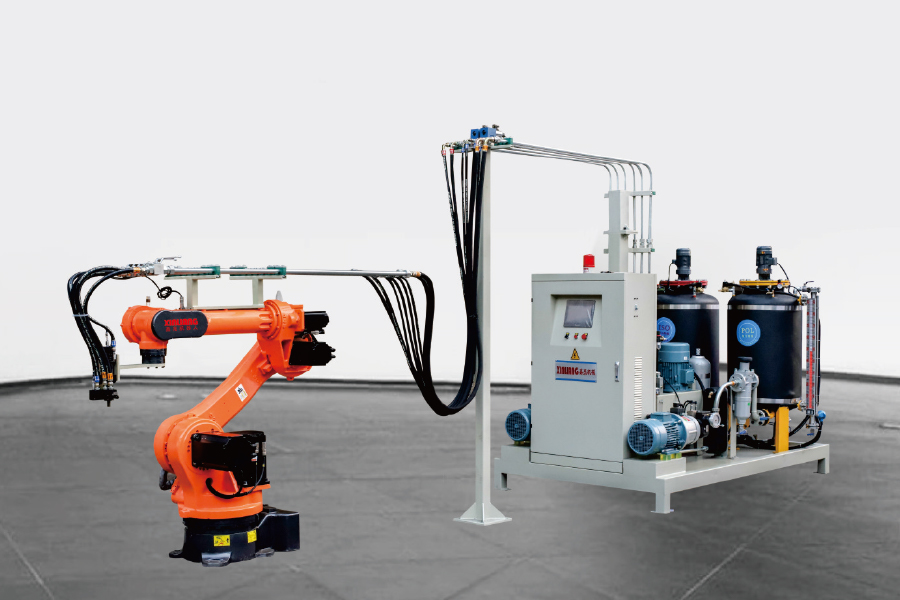
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın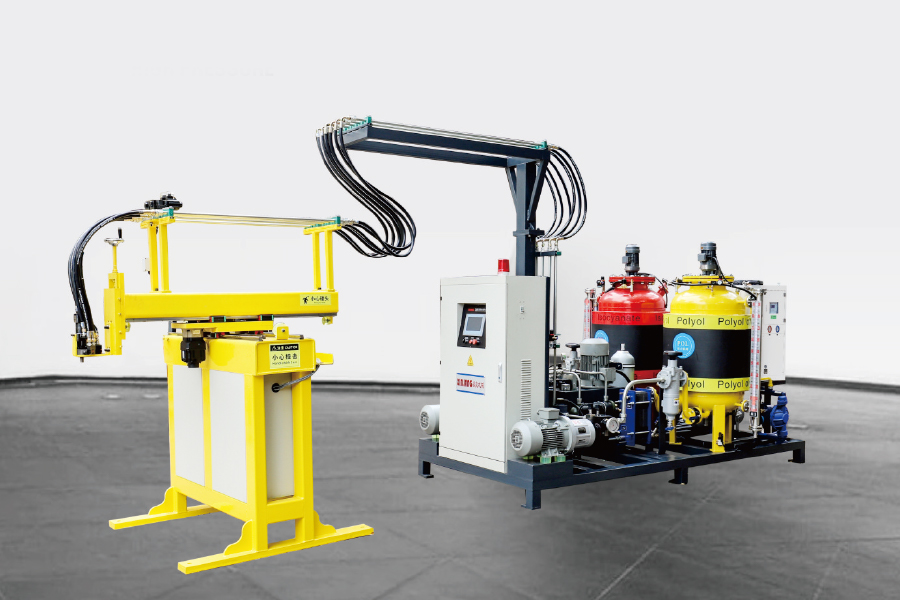
Servo motor kontrolü, üç eksenli bir manipülatör kullanarak, programın programlanması, köpük ekip...
Detaylara bakın
Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180 ° rotasyon enjeksiyonu için ...
Detaylara bakın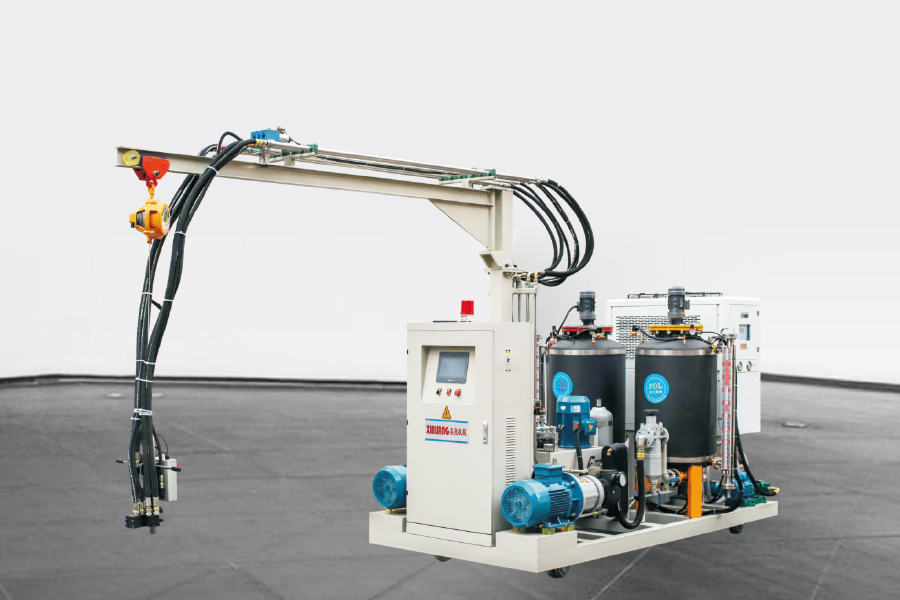
İki bileşenli poliüretan yüksek basınçlı köpüklü enjeksiyon makinesi, geleneksel köpük makinesiyl...
Detaylara bakın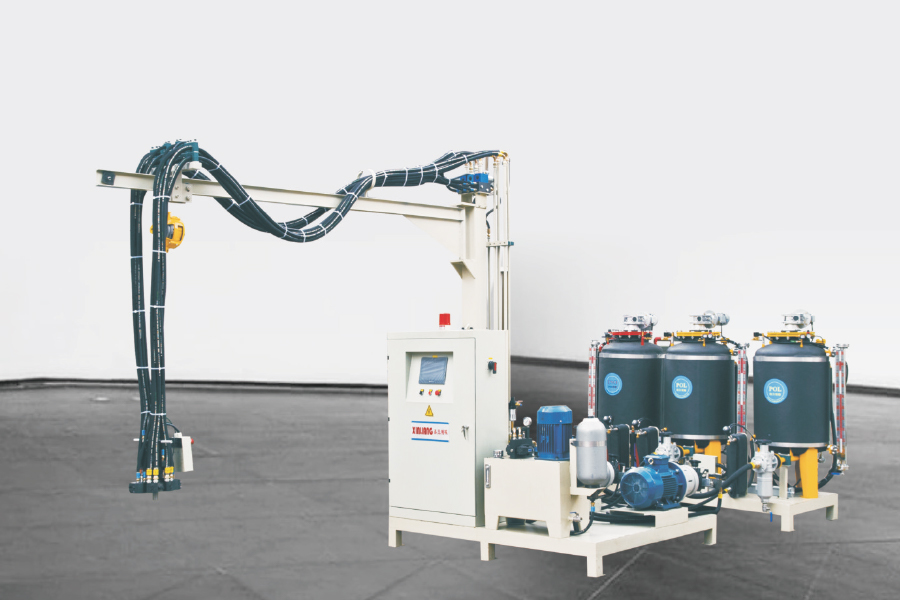
. Üç bileşenli poliüretan yüksek basınçlı köpük enjeksiyon makinesi 1 ISO tankı ve 2 poli ...
Detaylara bakın
Siklopentan poliüretan yüksek basınçlı köpük enjeksiyon makinesi, poli'nin siklopentan içerd...
Detaylara bakın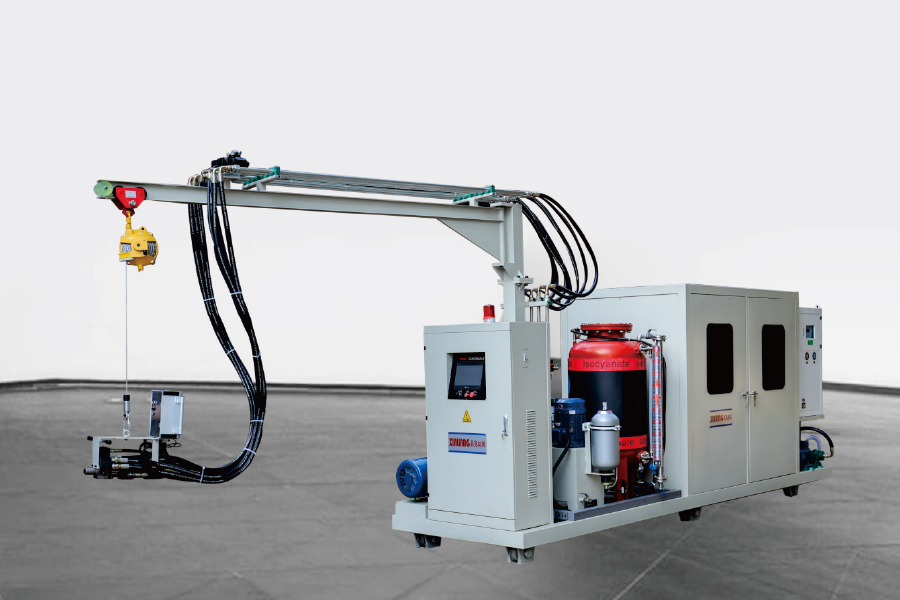
Yapılandırma, siklopentan yüksek basınçlı köpükleme makinesi ile aynıdır. Tek fark, makinenin enj...
Detaylara bakın
Siklopentan premikirleme sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, k...
Detaylara bakın