Xinliang Machinery her zaman "insan odaklı, önce müşteri, dürüst yönetim ve kazan-kazan işbirliği" iş felsefesine bağlıdır.
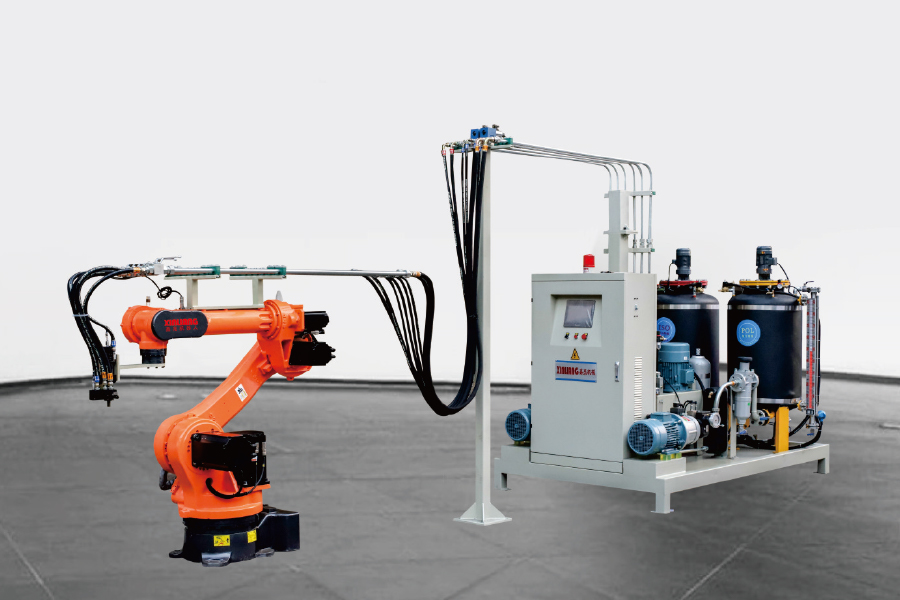
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın
Garaj kapıları için satın alınan bir hatta 9 m'lik dondurucu panel siparişi veren bir soğuk depo panel tesisini hayal edin: iki kalıp istasyonu, bir düşük basınçlı köpük ünitesi ve bir manuel kapak. Doldurma süresi değişir, enjeksiyon ucunda çekirdek yoğunluğu artar ve kalıptan çıkarmanın ardından panel hafifçe eğilir. Hiçbir şey kırık değil. Bu seri asla o panel için tasarlanmamıştı.
Önce sonuç gelir: Bir sandviç panel üretim hattında hangi siparişleri kabul edebileceğinize düzen karar verir ve ölçüm ünitesi de bunları ne kadar tekrarlı bir şekilde tutabileceğinize karar verir. Kalınlık aralığı, çekirdek kimyası ve şişirme maddesi, bu sıranın yerine geçmez, onun üstünde yer alan iyileştirmelerdir.
Aşağıda en fazla ağırlığı taşıyan dört karar yer almaktadır: sürekli mi yoksa süreksiz mizanpaj, panel yapısı ve çekirdek kimyası, köpürtme makinesinin özellikleri ve şişirme maddesi rotası. Bir rakam göründüğünde, bu ya yayınlanmış bir sektör değeridir ya da bir e-tabloda tekrarlayabileceğiniz bir hesaplamadır.
Her iki hat türü de aynı ürünü üretir. Aradaki fark, köpüğün nasıl verildiği ve ne kadar süreyle tutulduğudur. Sürekli bir çift bant hattı köpüğü çalışan alt kaplamanın üzerine ölçer, üst kaplamayı bunun üzerine koyar ve sertleşene kadar yükselen köpüğü bant basıncı altında kalınlığa kadar tutar. Kesintili çok istasyonlu bir hat, kapalı bir kalıbı ölçülü bir atışla doldurur ve kürleme için onu baskı altında tutar.
Bu tek fark, üretim hacmine, ürün karışımına, hurda oranına ve sermayeye yansır. Aşağıdaki tablo, tedarikçi toplantısına yapıştırılmaya değer versiyondur.
| Karar noktası | Sürekli çift bant hattı | Süreksiz çok istasyonlu hat |
|---|---|---|
| Köpük tanıtımı | Hareketli alt yüzeye dökülerek; banttan önce uygulanan üst kaplama | Ölçülü atış kapalı bir kalıba enjekte edildi |
| Çıkış | Bant hızına göre ayarlanır, genellikle 3 ila 15 m/dak. | Küf sayısına ve sertleşme süresine göre ayarlanır |
| Panel uzunluğu | Uzunluğa göre kesilmiş, genellikle 13,5 m'ye kadar | Kalıp uzunluğuyla sınırlıdır |
| Kalınlık değişimi | Yavaştır ve geçiş, hurdaya neden olur | Ara parçaları veya kalıp değişimi hızlı |
| Ürün karışımı | Bir veya iki panel tipinin uzun süreli çalışmaları | Karışık siparişler, kapılar, soğuk odalar, kısa süreli işler |
| Sermaye ve taban alanı | En yüksek | Orta ila düşük |
| En uygun | Hacim duvar ve çatı panelleri | Özel ve karma üretim |
Önce son satırı okuyun. Sipariş defterinde aynı kalınlıkta bir veya iki panel tipi hakim olduğunda, sürekli bir hat sermayesini kazanır. Kaplama, çekirdek veya kalınlık ayda birkaç kez değiştiğinde, kağıt üzerinde daha yavaş görünse de genellikle süreksiz bir çizgi toplam maliyet açısından kazanır.
Çizgiyi soyun ve altı aşama vardır. Panel şikayetleri neredeyse her zaman bunlardan birine, nadiren de operatörün ilk suçladığı kişiye dayanmaktadır.
İki kaplama, bir çekirdek ve kullanım ve saha montajına dayanması gereken bir kenar profili. Aşağıdaki genişletilmiş görünüm, bir köpük istasyonunun gerçekte doldurması gereken katmanları göstermektedir.
Şekil 1: Metal yüzlü bir sandviç panelin patlatılmış izometrik görünümü. Kaplamalar tipik olarak 0,4 ila 0,6 mm çelik veya alüminyumdur.
Sert PIR köpük genellikle 0,021 ila 0,023 W/mK civarında ve PUR 0,022 ila 0,026 W/mK olarak beyan edilir; her ikisi de 0,029 ila 0,035 arasında XPS'nin, 0,031 ila 0,038 arasında EPS ve 0,035 ila 0,045 arasında mineral yünün oldukça altındadır. Bir aile içindeki yayılma, aileler arasındaki boşluk kadar önemlidir: aynı PUR formülasyonu, şişirici maddeye, hücre yapısına ve yoğunluğa bağlı olarak yaklaşık %10 oranında hareket edebilir.
Ortak panel damarlarının termal iletkenliği (W/mK, tipik beyan edilen değerler)
Şekil 2: Alt çubuklar milimetre başına daha iyi yalıtım anlamına gelir. Değerler tipik olarak yayınlanan bildirimlerdir; her tedarikçinin Performans Beyanı bağlayıcı rakamdır.
Kalınlık işin geri kalanını yapar, ancak bitmiş bir binada doğrusal olarak değil. Aşağıdaki grafikte lambda = 0,024 W/mK'de saf iletim kullanılmaktadır.
Panel kalınlığına karşı U değeri (lambda = 0,024 W/mK, yalnızca iletim)
Şekil 3: 40 mm'den 100 mm'ye geçiş, hesaplanan ısı kaybını yaklaşık %60 oranında azaltır; 100 mm'den 200 mm'ye geçmek %50 daha azaltır. Gerçek paneller bundan daha kötü performans gösterir çünkü EN 14509'un beyan ettiği değerler eskime ve ısı köprüsü düzeltmelerini içerir ve bağlantılar ve sabitlemeler sahada kayıplara neden olur.
Yüksek basınçlı kafalar, düşük basınçlı karıştırma için kabaca 5 ila 30 bar'a karşılık, tipik olarak 100 ila 200 bar arasında belirtilen enjeksiyon basınçlarıyla, çarpma yoluyla karışır. Panel hattındaki pratik fark, hücre yapısı ve atış tekrarlanabilirliğidir: yüksek basınçlı bir kafa, uçtan uca daha az yoğunluk değişimiyle uzun, ince bir boşluğu doldurur.
Tedarikçiler genellikle yaklaşık %1 oran doğruluğunu ve %1 ila %1,5 aralığında atış tekrarlanabilirliğini teklif ederler. Veri sayfasındaki başlık rakamını değil, kendi formülasyonunuzdaki 20 ardışık çekimin varyasyon katsayısını isteyin. Bileşen sıcaklık kontrolü de aynı derecede önemlidir; çoğu panel formülasyonu, her iki bileşen de yaklaşık 2°C dahilinde kabaca 20 ila 25°C'de tutulduğunda en iyi şekilde çalışır.
 İki Bileşenli Poliüretan Yüksek Basınçlı Köpük Enjeksiyon Makinesi Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180° dönebilen enjeksiyon için bir külbütör kolu kullanır. Külbütör kolunun uzunluğu özelleştirilebilir. Ben... Ürünü Görüntüle →
Fazla paketleme bu tür bir hattaki sessiz maliyettir. Ayarlanmamış bir makinede teorik minimum yoğunluğun %5 ila 10 üzerinde doldurmak yaygındır ve her panelde göründüğü için en hızlı saldırı maliyetidir. Üç bileşenli makineler, alev geciktiriciler, pigmentler veya çekirdekleştirici maddeler gibi katkı maddelerini poliole önceden karıştırmadan üçüncü bir akış ekler; PIR formülasyonlarınız sık sık değişiyorsa bu dikkate değerdir.
Önce döngü matematiği: verim, kalıp istasyonu sayısının döngü süresine bölünmesine eşittir. İstasyon eklemek neredeyse her zaman kimya yoluyla kür süresini kısaltmaktan daha ucuz, daha güvenli ve daha hızlıdır.
 Halka Şeklindeki Köpük Enjeksiyon Makinesi Üretim Hattı Oval üretim hattı, farklı boyutlardaki çeşitli köpük kalıplarının ihtiyaçlarını karşılayabilecek yatay halka yapısı düzenine sahiptir ve birden fazla ürün karıştırılabilir... Ürünü Görüntüle →
Hangi düzeni seçerseniz seçin, kalıp kalite sisteminin bir parçasıdır. 9 m'lik bir boşluk boyunca kalıp sıcaklığının düzgünlüğü, kapak sertliği ve ayırıcı madde disiplini, çoğu alıcının teklif aşamasında beklediğinden daha fazla eğimi ve yüzey kaplamasını etkiler.
Siklopentanın ozon tüketme potansiyeli sıfırdır ve yerini aldığı HFC'lerin çok altında bir küresel ısınma potansiyeline sahiptir. Yayınlanan 100 yıllık rakamlar HFC-141b'nin kabaca 700 ve HFC-245fa'nın yaklaşık 1.000 olduğunu gösterirken, hidrokarbonlar en düşük onluklarda yer alıyor. AB'nin revize edilmiş F-gaz Yönetmeliği (AB) 2024/573 uyarınca HFC rotası daha da daraltılıyor, bu nedenle hidrokarbon sistemleri panel köpüğünde pay kazanmaya devam ediyor.
Pentan yanıcıdır ve bu sadece makineyi değil tesisi de değiştirir. Köpük bölgesinde patlamaya dayanıklı elektrik, mekanik havalandırma, gaz algılama, topraklama ve bağlama ve karıştırma kafasının yakınında herhangi bir ateşleme kaynağı bulunmamasını bekleyin. Bir ön karışım sistemi, dozlamadan önce pentan konsantrasyonunu ve sıcaklığı sabit tutar; bu, atışın ilk vardiyadan son vardiyaya kadar tekrarlanabilir olmasını sağlar.
 Siklopentan Premiks Sistemi Siklopentan ön karıştırma sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, köpük maddesi gibi çeşitli poliüretan hammaddelerini hassas bir şekilde ölçün ve karıştırın. Ürünü Görüntüle →
Yangın performansı, termal performanstan ayrı bir konudur. Paneller EN 13501-1'e göre sınıflandırılmıştır; birçok PIR sistemi B-s1,d0'a göre test edilir, PUR sistemleri genellikle B-s2,d0 veya B-s3,d0'a ulaşır ve mineral yün çekirdekleri A2-s1,d0'a ulaşır. Sınıflandırma sisteme ve kalınlığa özeldir; bu nedenle sattığınız yapı için her zaman Performans Beyanı'nı okuyun ve asla çekirdek kimyanın tek başına bir sınıfı garanti ettiğini varsaymayın.
Çoğu panel şikayeti altı kusurdan kaynaklanmaktadır ve her birinde ilk kontrollerin kısa bir listesi bulunmaktadır.
Fabrika kabul testi için aşağıdakileri yazılı olarak isteyin:
İki metal kaplamayı ve bir köpük çekirdeği yalıtımlı bir panele dönüştüren ekipman setidir: kaplama beslemesi, kenar yapıştırma, köpükleme veya enjeksiyon makinesi, çift bant veya pres gibi bir sertleştirme bölümü, ardından kesme, düzeltme ve istifleme.
Süreksiz hatlarda üretim, kalıp istasyonlarının döngü süresine bölünmesine eşittir; dolayısıyla 10 dakikalık döngüye sahip 20 istasyonlu bir hat, teorik hızında saatte yaklaşık 120 panel üretir. Gerçek çıktı, değişimlerden ve hurdaya çıkarmalardan sonra daha düşük; her zaman kendi panel boyutunuza göre hesaplayın.
PUR genellikle daha ucuzdur ve standart soğuk oda ve duvar gereksinimlerini karşılar. PIR, yangın performansı veya daha yüksek servis sıcaklığı önemli olduğunda seçilir ve genellikle PUR'dan daha iyi bir EN 13501-1 sınıfına göre test edilir, ancak daha yüksek bir formülasyon maliyetine sahiptir.
Evet ve birçok yeni hat bunu yapıyor. Patlamaya dayanıklı bir köpük alanı, havalandırma, gaz algılama ve ön karışım veya dozaj sistemi gerektirdiğinden, yenileme maliyeti gerçektir. Bunun getirisi, düzenleyici istikrar ve HFC-141b veya HFC-245fa'nın çok altında bir GWP'dir.
Çoğu metal yüzlü PUR ve PIR panel çekirdekleri 38 ila 45 kg/m3 aralığında belirtilir. Bunun altında mekanik özellikler ve boyutsal stabilite düşer; bunun çok üzerinde, çok az yalıtım değeri katan malzeme için para ödüyorsunuz.
Soğuk odalar süreksiz hatlara çok uygundur çünkü gereken uzunluk ve kalınlıklar büyük ölçüde farklılık gösterir ve sipariş hacimleri orta düzeydedir. Sürekli çift bantlı çizgiler, bir veya iki panel tipinin emir defterine hakim olması ve hacimlerin sermayeyi haklı çıkarması durumunda anlamlıdır.
Herhangi bir şeyi imzalamadan önce iki belge isteyin: çalışmakta olan bir makineden alınan atış ağırlığı tekrarlanabilirlik kaydı ve kendi formülasyonunuz üzerinde istediğiniz kalınlıkta bir fabrika kabul testi. Bu iki kayıt size bir sandviç panel üretim hattı hakkında herhangi bir broşürden daha fazlasını anlatır.
Eğer hala proses sırasını haritalandırıyorsanız, bizim PU köpük üretim ekipmanı için satın alma kılavuzu ekipman siparişini ve her aşamada sorulacak soruları adım adım açıklıyor. Ningbo Xinliang Makineleri ölçüm ünitesini, hat yerleşimini ve şişirme maddesi sistemini panel aralığınıza ve çıktı hedefinize göre boyutlandırılmış tek bir paket olarak sağlar.
Robot markası özelleştirilebilir ve altı eksenli manipülatör kullanılır. 24 saat otomatik üretim ...
Detaylara bakın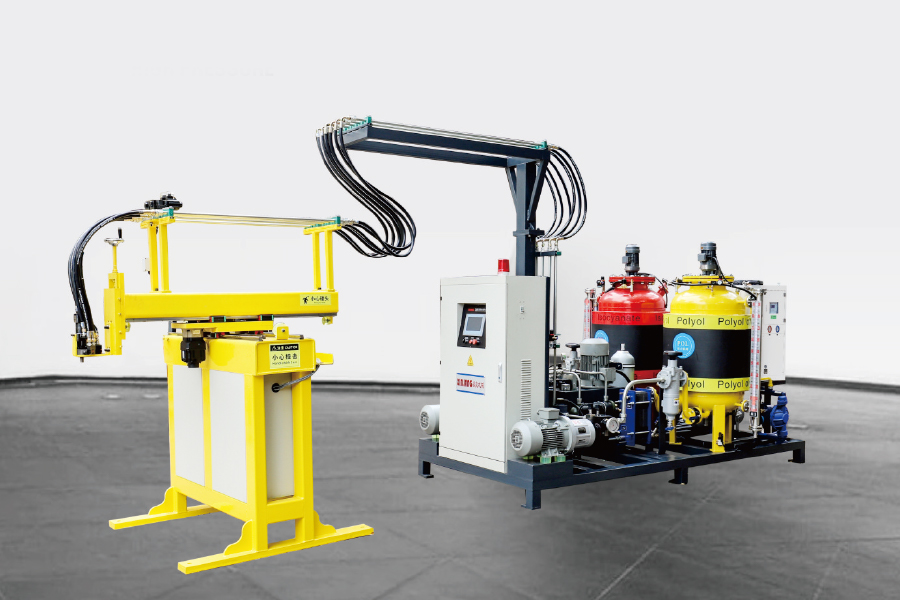
Servo motor kontrolü, üç eksenli bir manipülatör kullanarak, programın programlanması, köpük ekip...
Detaylara bakın
Geleneksel poliüretan yüksek basınçlı köpük enjeksiyon makinesi, 180 ° rotasyon enjeksiyonu için ...
Detaylara bakın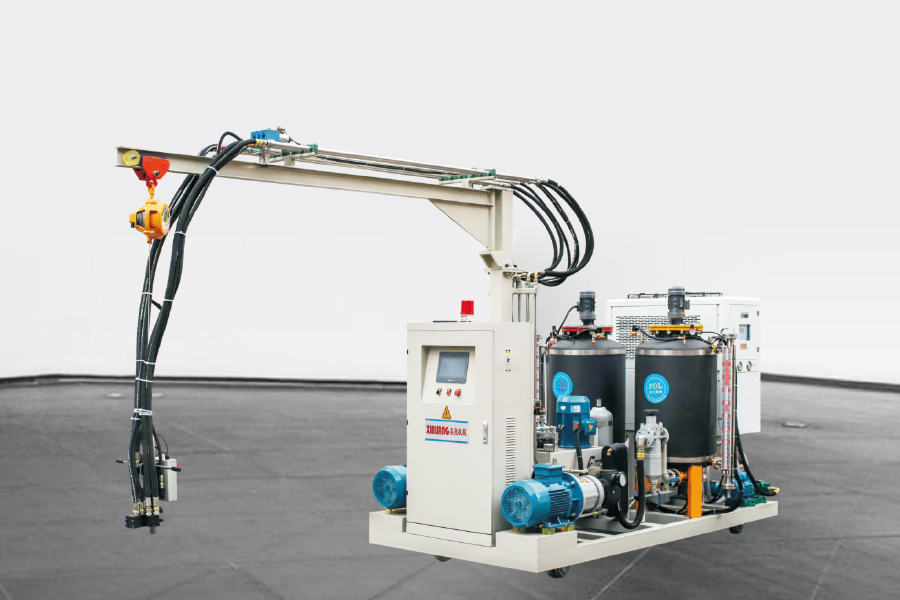
İki bileşenli poliüretan yüksek basınçlı köpüklü enjeksiyon makinesi, geleneksel köpük makinesiyl...
Detaylara bakın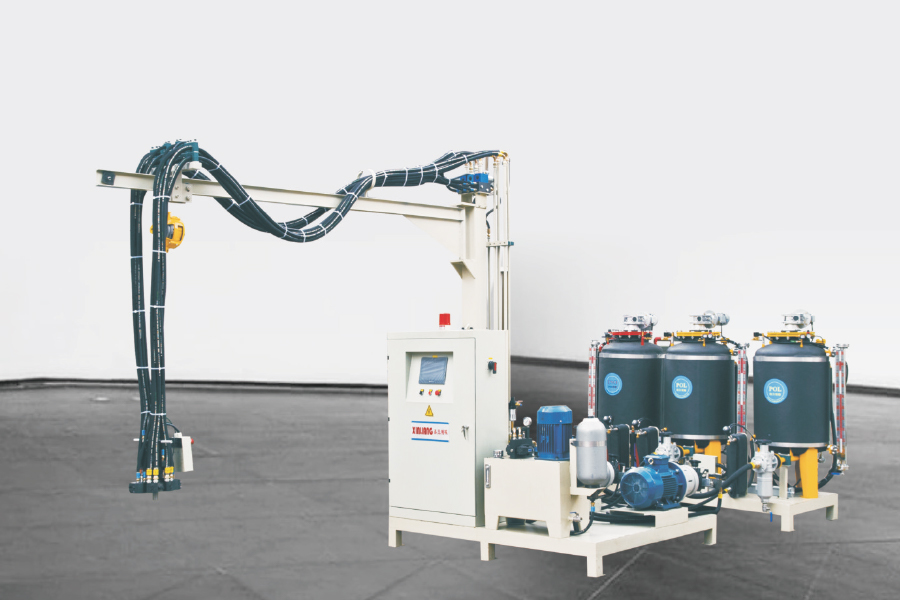
. Üç bileşenli poliüretan yüksek basınçlı köpük enjeksiyon makinesi 1 ISO tankı ve 2 poli ...
Detaylara bakın
Siklopentan poliüretan yüksek basınçlı köpük enjeksiyon makinesi, poli'nin siklopentan içerd...
Detaylara bakın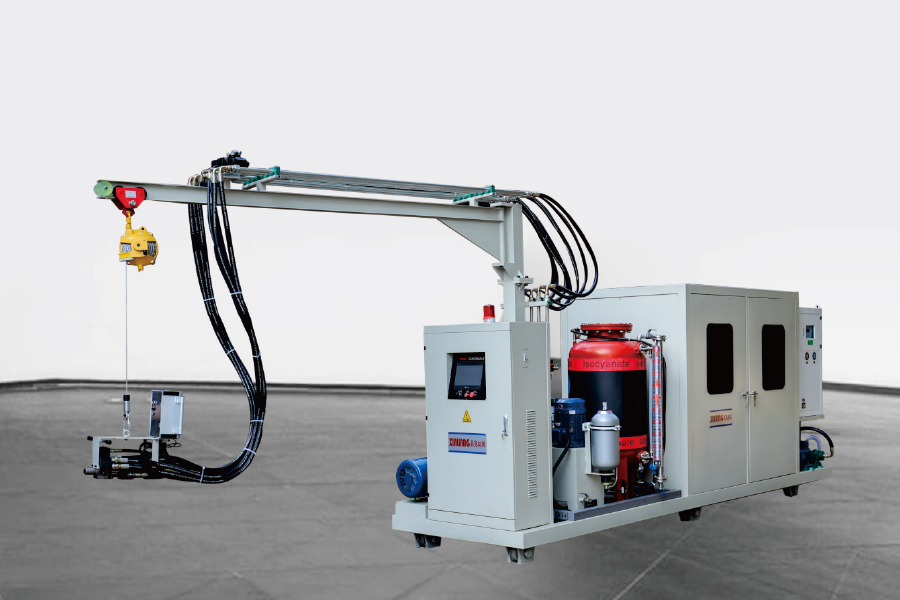
Yapılandırma, siklopentan yüksek basınçlı köpükleme makinesi ile aynıdır. Tek fark, makinenin enj...
Detaylara bakın
Siklopentan premikirleme sisteminin çalışma prensibi İzosiyanat, polieter poliol, katalizör, k...
Detaylara bakın